- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy

Como impulsan os laminadores de fío plano melloraron a calidade e o rendemento do fío de cobre
Baseándose nos 16 anos de experiencia en conformación de metales enJiangsu Goodroller Machinery Co., Ltd. (GRM), este artigo examina como modernoLaminadoras de arame plano- Especialmente as configuracións modulares Two-High e Four-High - ofrecen ganancias medibles en calidade e rendemento de cables planos de cobre. Cubrimos os fundamentos técnicos, comparamos configuracións nunha táboa estruturada, compartimos escenarios de aplicacións reais nos sectores de transformadores, fotovoltaicos e motores eléctricos e respondemos ás preguntas que nos fan máis frecuentemente os fabricantes.
Por que Rolling Beats debuxo para cable plano de cobre
Levo máis dunha década vendo como os produtores de fíos planos de cobre loitan coa mesma compensación: o debuxo dáche forma, pero tamén che proporciona desgaste da matriz, defectos na superficie e un teito na velocidade da liña. Rodar cambia esa ecuación. Cando pasas un fío de cobre redondo por unha serie de soportes de rolos de precisión en lugar de pasalo a través de matrices, eliminas por completo a perda de matrices e obtén un nivel de control dimensional que o debuxo simplemente non pode igualar.
En GRM, fomos perfeccionando este enfoque desde as nosas orixes como Zhangjiagang Hongxinyuan Technology en 2008. Despois dunha reestruturación estratéxica en 2015, duplicámonos no que facemos mellor: o deseño de laminadoras de precisión intelixentes que resolvan os pescozos de botella reais de produción. OLaminadoras de arame planoque construímos hoxe son o resultado dese foco.
A principal vantaxe é a mecánica. A laminación deforma o metal mediante forzas de compresión entre rolos xiratorios, o que significa:
- Sen desgaste de matrices.A vida útil do rolo mídese en meses, non en quendas, e a substitución do rolo é previsible e non reactiva.
- Mellor acabado superficial.O laminado en frío produce unha superficie máis lisa e uniforme que o debuxo, fundamental para o esmaltado ou o revestimento posterior.
- Maiores velocidades de liña.Sen a fricción e a acumulación de calor do debuxo da matriz, pode aumentar o rendemento significativamente. As nosas liñas de produción integradas de fíos planos de cobre alcanzan velocidades de deseño de 400 m/min.
- Tolerancias máis estritas.A combinación de soportes de fresado de alta rixidez e retroalimentación de medición en liña permítenos manter tolerancias de espesor tan estreitas como ± 0,005 mm.
Na práctica, vin clientes reducir os seus custos de conversión por tonelada nun 15-25 % simplemente cambiando dun proceso de cable plano baseado en debuxo a unha liña de laminación integrada. Ese non é un número teórico: vén da redución do gasto en ferramentas, menos rexeitamentos de calidade e tempos de ciclo máis rápidos.
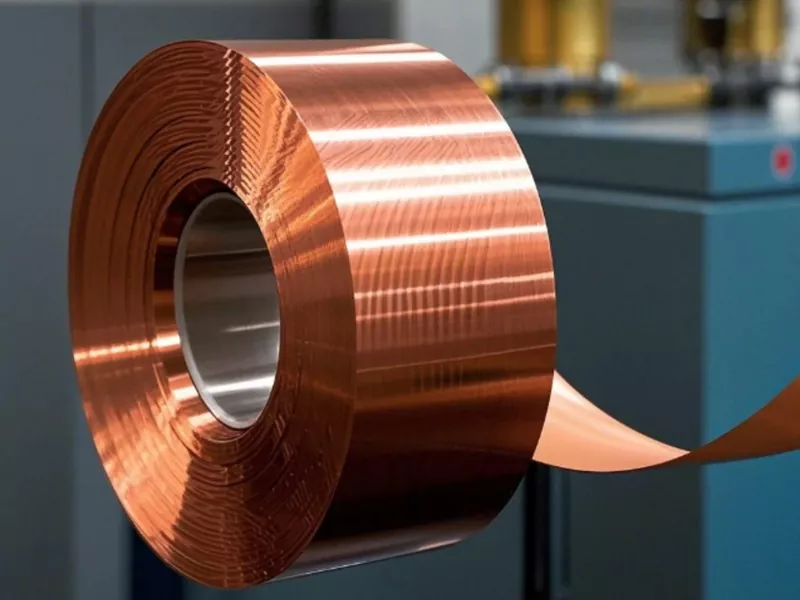
Como funciona realmente un laminador de arame plano
A xente moitas veces pregúntame que pasa realmente dentro dunLaminadora de Fío Plano. O principio é sinxelo, pero a enxeñería que hai detrás non o é.
Unha liña integrada típica comeza cunha bobina vertical que alimenta un fío de cobre redondo (ata Ø8 mm nas nosas configuracións estándar) nunha sección de debuxo con matrices múltiples. A partir de aí, o fío pasa por unha serie de soportes de rolos. Cada soporte reduce o grosor e, cando está equipado con rolos de borde, controla o ancho. Entre os soportes, o pulido en liña e a recollida de po manteñen limpa a superficie. Ao final, un sistema de medición de grosor e ancho baseado en láser proporciona información en tempo real ao PLC, que axusta automaticamente os espazos dos rolos para compensar a expansión térmica, o desgaste dos rolos ou a variación do material entrante.
Isto é o que parece nunha configuración de liña GRM típica:
| Compoñente | Especificación | Cantidade |
|---|---|---|
| Soporte de pago de bobina vertical | — | 1 conxunto |
| Máquina de debuxo de seis matrices | DLF6D/500 | 1 conxunto |
| Primeiro laminador de dúas alturas | Ø300 mm | 1 unidade |
| Primeiro molino de borde | Ø 155 mm | 1 unidade |
| Segundo laminador de dúas alturas | Ø200 mm | 1 unidade |
| Segundo molino de borde | Ø 155 mm | 1 unidade |
| Terceiro laminador de dúas alturas | Ø160 mm | 1 unidade |
| Pulido e recollida de po en liña | — | 1 conxunto |
| Medición en liña de espesor e ancho | Baseado en láser, en bucle pechado | 1 conxunto |
| Máquina de recogida transversal | Enrolamento automático | 1 conxunto |
A liña funciona a unha velocidade máxima de deseño de 400 m/min e procesa o fío entrante de ata Ø8 mm en fío plano acabado cun espesor que varía de 2,0 a 12 mm e un ancho de 0,5 a 4,0 mm. Para un fío máis fino, como cinta fotovoltaica ou fío microplano de precisión, configuramos unha configuración diferente con diámetros de rolo máis pequenos e relacións de velocidade máis altas.
Two-High vs. Four-High: elixir a configuración correcta
Esta é a pregunta que recibo con máis frecuencia dos xestores de produción que avalían unha nova liña. A resposta curta: depende da súa materia prima e dos requisitos do produto acabado. A resposta máis longa implica algunhas compensacións prácticas de enxeñería.
O nosoLaminadoras de arame planouse un deseño modular que admita unidades de laminación de dúas alturas ou unidades de laminación de catro alturas e, en moitos casos, unha configuración híbrida funciona mellor.
| Parámetro | Laminación de dúas alturas | Laminación de Catro Altos |
|---|---|---|
| Arranxo de rolos | Dous rolos de traballo, contacto directo co material | Dous rolos de traballo + dous rolos de respaldo |
| Diámetro típico do rolo de traballo | 160–300 mm (rango estándar GRM) | Rolos de traballo máis pequenos, rolos de apoio máis grandes |
| Capacidade de redución | Moderado por pase; ideal para desbaste e pasadas intermedias | Maior redución por pase; mellor para acabados e calibres finos |
| Precisión dimensional | bo; Ancho de ±0,01 mm alcanzable con borde | Excelente; ±0,005 mm de espesor alcanzable |
| Calidade da superficie | Bo para cables planos xerais | Superior; fundamental para esmaltado y chapado |
| Fase típica de aplicación | Desbaste e laminación intermedia | Laminación de acabado, tira fina, fío de alta relación de aspecto |
| Complexidade de mantemento | Baixo; menos rolos que xestionar | Superior; Requírese o mantemento do rolo de respaldo |
| O máis axeitado para | Condutores de transformadores, CTC, seccións maiores | Fío de horquilla EV, conectores de precisión, cinta fotovoltaica fina |
A miña regra xeral: se o seu produto acabado ten un grosor superior a 3 mm ou máis ancho que 6 mm, comeza cunha configuración de dous altos para a maior parte da redución e, a continuación, engade un soporte de acabado de catro altos se precisa tolerancias máis estritas. Para calquera cousa máis delgada, pense en condutores de horquillas EV ou cinta fotovoltaica fina, vaia a catro altos desde a fase final en diante. Os rolos de traballo máis pequenos nun molino de catro altos exercen unha maior presión de contacto con menos aplanamento do rolo, que é exactamente o que necesitas cando buscas un control de espesor a nivel de micras.
Entregamos ambas as dúas configuracións aos clientes dos sectores de electrónica, fabricación de electrodomésticos, resortes de precisión e novas enerxías fotovoltaicas. O enfoque modular significa que un cliente pode comezar cunha liña Two-High e engadir stands de Four-High máis tarde a medida que evoluciona a súa mestura de produtos, sen descartar todo o investimento.
Ganancias de calidade que podes medir
Cando falo con xestores de calidade, non queren adxectivos. Queren números. Entón, aquí está o que realmente ofrecen os nosos laminadores de arame plano na produción:
Tolerancia de espesor:±0,005 mm en fío de cobre plano acabado en condicións estables. Ese é aproximadamente unha quinta parte do grosor dun cabelo humano, mantido constantemente sobre unha bobina enteira.
Tolerancia de ancho:±0,01 mm, xestionado polas fresadoras que se sitúan entre as bancadas de laminación principais.
Rectitud:A combinación do deseño de rolo de liña de tensión curta e un control preciso da tensión entre os soportes produce un fío plano cunha excelente rectitud, fundamental para o bobinado automatizado e o procesamento posterior.
Acabado superficial:O sistema de pulido e recollida de po en liña elimina os restos rodantes antes de que poidan incrustarse na superficie. Para os clientes que esmaltan ou chapan o seu cable plano, isto tradúcese directamente en menos defectos de revestimento e maior rigidez dieléctrica.
Debo mencionar unha cousa máis que non sempre aparece nas follas de especificacións: a consistencia na bobina. Unha cousa é acadar ±0,005 mm nunha mostra de proba. Outra é manter esa tolerancia dende o primeiro ata o último metro. O sistema de control de lazo pechado - a medición con láser que remite ao PLC, que axusta os espazos de rolo en tempo real - é o que fai que isto sexa posible. Tivemos clientes que nos dixeron que as súas taxas de rexeitamento baixaron máis da metade despois de cambiar a unha liña GRM, simplemente porque a variación dimensional de bobina a bobina desapareceu.
Ganancias de rendemento: de onde vén a velocidade
A velocidade é o número de titular, pero quero ser honesto sobre de onde vén realmente.
A nosa liña estándar de fío plano de cobre integrado está clasificada para unha velocidade máxima de deseño de 400 m/min. Compare isto cunha liña típica de debuxo de matrices que funciona a 150-200 m/min para seccións transversais comparables, e está a ver unha vantaxe de rendemento de aproximadamente 2 veces antes de ter en conta a eliminación dos cambios de matriz e o tempo de inactividade asociado.
Pero a verdadeira historia do rendemento non é só a velocidade da liña. É o tempo de actividade e o rendemento:
- Manexo manual reducido.Dado que o debuxo, o laminado, a medición e a toma están integrados nun só proceso continuo, non é necesario parar e mover as bobinas entre as etapas. Só iso pode recuperar de 2 a 3 horas de tempo produtivo por quenda.
- Menos paradas non planificadas.Non hai matrices para substituír significa que non hai interrupcións da bobina media para os cambios de ferramentas. O axuste da separación do rolo é motorizado e impulsado por receitas, polo que o cambio entre os tamaños dos produtos leva minutos en lugar de horas.
- Maior rendemento.Tolerancias máis estritas significan que menos material vai á chatarra. Para un produtor de cables planos de cobre que executa 500 toneladas ao mes, reducir o rexeitamento do 3% ao 1,5% aforra aproximadamente 7,5 toneladas de cobre cada mes, un número significativo aos prezos actuais do cobre.
- Captación automatizada.A máquina recolectora transversal enrola o fío rematado automaticamente, cunha tensión constante e sen intervención manual. Isto reduce tanto o custo laboral como o risco de danos na bobina durante a manipulación.
Nun proxecto recente, un cliente que executaba un cable plano de cobre do transformador substituíu dúas liñas de trazado separadas por unha única liña de laminación integrada GRM. A súa produción mensual pasou de 180 toneladas a 310 toneladas coa mesma plantilla. Os cálculos sobre a amortización eran menores de 18 meses.
Instantáneas da aplicación: onde funcionan os nosos muíños
Os nosos laminadores de arame plano non son un produto único. O deseño modular existe precisamente porque as diferentes industrias teñen diferentes demandas. Aquí tes unha ollada rápida a como cambia a configuración en tres sectores clave:
| Industria | Fío plano acabado típico | Configuración recomendada | Requisito clave de calidade |
|---|---|---|---|
| Condutores de transformadores | Espesor 2,0-12 mm; Ancho 0,5-4,0 mm | 5 soportes Two-High + Edger | Consistencia dimensional, condutividade eléctrica |
| Cinta fotovoltaica | Espesor 0,05-0,20 mm; Ancho 0,2-2,0 mm | Multi-stand Four-High | Tolerancia de espesor ≤ ±0,005 mm para soldabilidade uniforme |
| Condutores de horquilla de motor EV | Espesor 1,0-3,0 mm; Ancho 3,0-8,0 mm | Desbaste de dous altos + acabado de catro altos | Contorno de borde, rectitud para bobinado automatizado |
| Resortes e conectores de precisión | Espesor 0,1-1,0 mm | Four-High con pulido | Acabado superficial, control de radio de esquina |
A aplicación fotovoltaica é unha na que vin o requisito de tolerancia endurecerse drasticamente nos últimos tres anos. A medida que os obxectivos de eficiencia das células solares aumentan, pídeselles aos fabricantes de cinta que manteñan a variación de grosor dentro de ± 0,005 mm en toda a bobina. Os procesos máis antigos baseados no deseño loitan con isto porque o desgaste da matriz cambia a sección transversal gradualmente ao longo da lonxitude da bobina. A rodadura, con retroalimentación en bucle pechado, manténo estable.
Para os condutores de horquillas de vehículos eléctricos, o desafío é diferente. Necesitas un contorno de bordo limpo: o ángulo R do lado do fío plano ten que ser uniforme, porque calquera irregularidade aparece como un punto débil no enrolamento do estator. Abordamos isto con fresadoras de bordes dedicadas e unha pasada de acabado que controla especificamente a xeometría da esquina.
FAQ
Que materiais pode procesar un laminador de arame plano?
Os nosos muíños están deseñados principalmente para cobre e aliaxes de cobre, pero a mesma plataforma manexa aluminio, cobre chapado en prata, cobre estañado, níquel-cobre e varios fíos de aliaxe utilizados en aplicacións eléctricas e electrónicas. O material do rolo e o tratamento da superficie son seleccionados en función do material da peza para garantir un rendemento constante e unha vida útil do rolo.
Podo comezar cunha liña Two-High e actualizar a Four-High máis tarde?
Si. O deseño modular é intencionado. Moitos dos nosos clientes comezan cunha liña de desbaste e intermedia de dous altos, despois engaden soportes de acabado de catro altos cando a súa mestura de produtos cambia cara a un fío plano máis fino ou de maior precisión. O sistema de control e o trazado da liña están deseñados para acomodar este tipo de expansión gradual sen necesidade dunha reconstrución completa.
Cal é o prazo típico de entrega dunha liña de laminación personalizada?
Para unha liña de cable plano de cobre integrado estándar, normalmente citamos 4-6 meses desde a confirmación do pedido ata as probas de aceptación da fábrica. As configuracións personalizadas, especialmente as que impliquen diámetros de rolos non estándar ou requisitos de bordos especializados, poden ampliar ese prazo entre 4 e 8 semanas. Ofrecemos modelado de liñas de produción en 3D durante a fase de enxeñería para que os clientes poidan revisar o deseño e o fluxo de material antes de cortar metal.
Como xestiona o soporte posvenda para os clientes no exterior?
Ofrecemos un tempo de resposta global de 48 horas para soporte técnico e mantemos unha rede de enxeñeiros de servizo que poden viaxar aos sitios dos clientes para a instalación, a posta en servizo e a resolución de problemas. Os diagnósticos remotos están dispoñibles a través do sistema de control PLC para unha resolución de problemas máis rápida. Tamén ofrecemos asistencia técnica de por vida para os equipos que entregamos; non abandonamos despois do período de garantía.
Ofreces probas ou probas de mostras antes da compra?
Si. Animamos aos clientes potenciais a que nos envíen as súas mostras de cable entrantes e especificacións de destino. O noso equipo de enxeñeiros realizará probas cunha configuración comparable na nosa instalación de probas e proporcionará unha mostra de fío plano acabado cun informe dimensional completo. Isto dá ás dúas partes unha base clara e apoiada en datos para a especificación do equipo.
Se está a avaliar un laminador de fío plano para a produción de fío plano de cobre, xa sexa para condutores de transformadores, cinta fotovoltaica ou fío de horquilla do motor EV, o equipo técnico de GRM está dispoñible para discutir a súa materia prima específica, as tolerancias de destino e os requisitos de rendemento. Levamos construíndo estes sistemas desde 2008 e estamos cómodos coas preguntas difíciles.